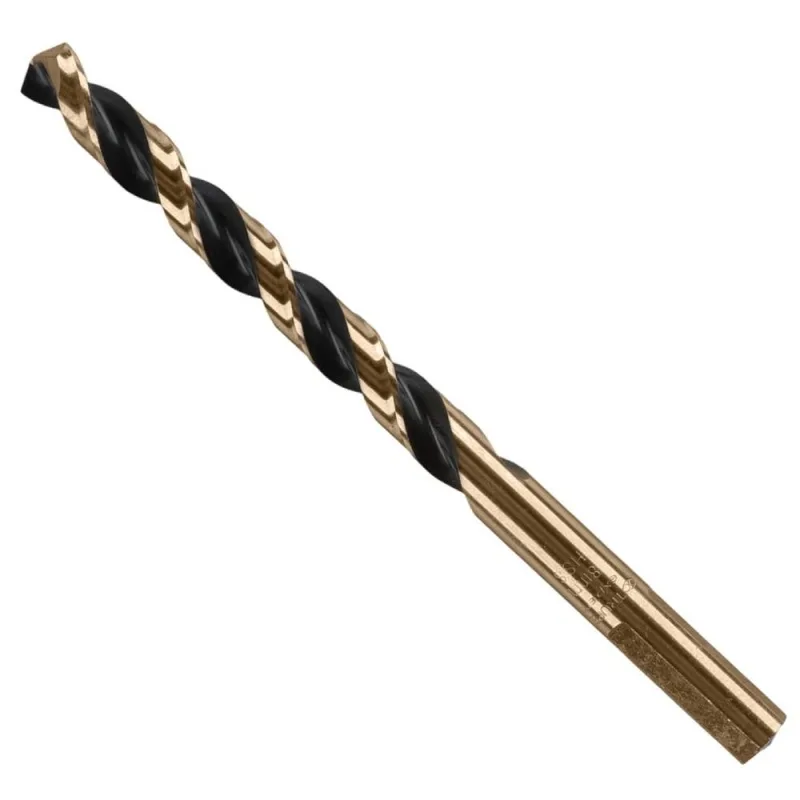
Broca helicoidal HSS DEWALT DW130516C de 5/16" para metal
Broca de acero rápido HSS de 5/16" (7.93 mm) con punta de 118° y vástago cilíndrico, para perforar metal, plástico y madera con taladros convencionales.
Envía una sola solicitud y recibe la propuesta del proveedor disponible.
Especificaciones técnicas
| Tipo | Broca helicoidal HSS (acero rápido) |
| Modelo | DW130516C |
| Acabado | Maquinada y rectificada, acabado brillante |
| Empaque | 1 unidad |
| Vástago | Cilíndrico liso |
| Diámetro | 5/16" (7.93 mm) |
| Resistencia | Apta para altas temperaturas de trabajo |
| Tipo de uso | Industrial |
| Ángulo de punta | 118° |
| Materiales de trabajo | Metal, plástico y madera |
| Herramienta compatible | Taladros con mandril convencional |
Descripción
Las brocas HSS son el consumible base de cualquier taller que trabaje metal. Se fabrican en acero rápido, una aleación que conserva dureza a temperaturas elevadas, lo que permite perforar acero sin que el filo pierda corte por el calor generado en la fricción. Esta referencia corresponde a la medida de 5/16", equivalente a 7.93 mm, un diámetro intermedio que se usa mucho para pasos de tornillo de 5/16" y para preparar roscas de 3/8" en plancha delgada. El ángulo de punta es de 118°, el estándar universal para acero al carbono y materiales generales. Es un ángulo relativamente abierto que centra bien y penetra con avance parejo; en aceros más duros o inoxidables se prefieren puntas de 135°, así que conviene tenerlo en cuenta si el trabajo habitual es sobre inoxidable. El cuerpo va maquinado y rectificado con acabado brillante, que reduce la fricción del canal helicoidal y facilita la evacuación de viruta. El vástago es cilíndrico liso, de modo que se monta en cualquier mandril de taladro convencional, ya sea automático o de llave. Aunque su destino principal es metal, también trabaja bien en plásticos rígidos y en madera cuando se necesita un agujero limpio de diámetro exacto, aunque en madera un avance rápido tiende a astillar la salida si no se coloca un respaldo. Criterio de perforación, que es donde la mayoría arruina las brocas: en metal se trabaja a baja revolución y con presión constante, no a alta velocidad. A mayor diámetro, menor rpm. Use punzón de centro para marcar el punto antes de arrancar, aplique refrigerante o aceite de corte sobre acero, y retire la broca periódicamente para evacuar la viruta en agujeros profundos. Si la punta se pone azul, ya perdió el temple: esa broca solo volverá a cortar tras un afilado, y si el sobrecalentamiento fue severo, no volverá a cortar en absoluto. Sujete siempre la pieza con prensa; una plancha delgada que gira con la broca es un accidente frecuente y grave.